简体中文


2026-09-30
Thuis / Nieuws / Industrie nieuws / Gids voor draaiende productielijnen: typen, kerncomponenten en selectietips

Een fabriek met twintig wikkelaars wil een FDY-lijn toevoegen. De investeringsbeslissing komt neer op meer dan de opgegeven prijs. Het hangt af van de kwaliteit van de spindop, de temperatuurregeling van de hete godet, de betrouwbaarheid van de wikkelaar en het vermogen van de leverancier om de lijn na installatie te ondersteunen. In deze gids worden de keuzes achter een draaiende productielijn besproken, zodat u het aanbod kunt vergelijken met het filament dat u daadwerkelijk moet produceren.
Voordat we ingaan op componenten en configuraties, helpt het om naar het bredere geheel te kijken rol van de draaiende productielijn bij de vezelproductie . De industrie is verschoven van het leveren van individuele machines naar het overdragen van complete, geïntegreerde systemen. Die verschuiving verhoogt de prestatie-inzet voor elke koper.
Een draaiende productielijn is een gesynchroniseerde keten van apparatuur die polymeerchips of -smelt omzet in continu filament. Het proces begint met extrusie en filtratie, gaat door het spinsamenstel en de spindop, dooft de filamenten, brengt spinafwerking aan, trekt het garen met godetrollen, gaat door verweven mondstukken en eindigt bij een automatische wikkelaar die pakketten aflevert aan het stroomafwaartse proces.
Ieder onderdeel kent zijn eigen onderhoudsritme. Spindoppen moeten regelmatig worden gereinigd, de temperatuurinstellingen van de godet moeten periodiek worden gecontroleerd en de schakelvorken van de wikkelaar, garengeleidingsplaten en spanningsblokken slijten bij elke cyclus. Kopers die deze verbruiks- en servicevereisten in de vergelijking meenemen, krijgen een realistischer beeld van de totale kosten.
Spinlijnen voor chemische vezels zijn onderverdeeld in vier hoofdconfiguraties: gedeeltelijk georiënteerd garen (POY), volledig getrokken garen (FDY), hooggeoriënteerd garen (HOY) en industrieel garen.
POY-lijnen zijn de meest voorkomende voor polyester- en nylontextielgaren. Ze lopen met hoge snelheid terwijl het gedeeltelijk georiënteerde garen gereed blijft voor stroomafwaartse texturering. Een typische POY-lijn werkt in het bereik van 2.800–3.300 m/min en produceert pakketten van 50–300 denier die door texturers worden omgezet in garen met getrokken textuur.
 Gedeeltelijk georiënteerde garen (POY) spinlijn voor polyester, nylon en meer Deze POY-productielijn bestrijkt het volledige proces van chips tot garen, inclusief extruders, wikkelaars en doseerpompen. Het biedt flexibiliteit bij het wisselen van grondstoffen en capaciteitsuitbreiding, waardoor het geschikt is voor het weven van kleding en huishoudtextiel. Bekijk Product →
FDY-lijnen trekken het garen volledig op de productielijn en produceren een volledig georiënteerd filament dat rechtstreeks naar het weven of breien gaat. FDY-lijnen hebben een snelheid van 3.000–4.000 m/min en worden gebruikt voor microvezels, hoogwaardige kleding en huishoudtextiel waarbij maatvastheid en lage rek van belang zijn.
 Spinlijn voor volledig getrokken garen (FDY) voor PET, PA, PP en andere polymeren Deze FDY-lijn is ontworpen voor hoogwaardig filament en integreert masterbatch- of smeltvloeistoffen met een lage viscositeit en maakt onmiddellijke productie mogelijk. Het is ideaal voor technisch textiel en functionele vezels die maatvastheid vereisen. Bekijk Product →
HOY-lijnen werken met nog hogere snelheden, een hoge opnamesnelheid en een korter stroomafwaarts pad. Ze passen bij het hogesnelheidsspinnen van fijne denier en komen minder vaak voor in moderne planten dan POY of FDY.
Industriële garenlijnen zijn ontworpen voor filament met een hoge sterktegraad en lage krimp dat wordt gebruikt in touwen, banden, bandenkoord, naaigaren en gecoate stoffen. Het denierbereik strekt zich uit van 500 d tot meer dan 3.000 d. De productiesnelheid is lager omdat het behouden van de breuksterkte en de consistentie van de rek belangrijker is dan de ruwe doorvoer.
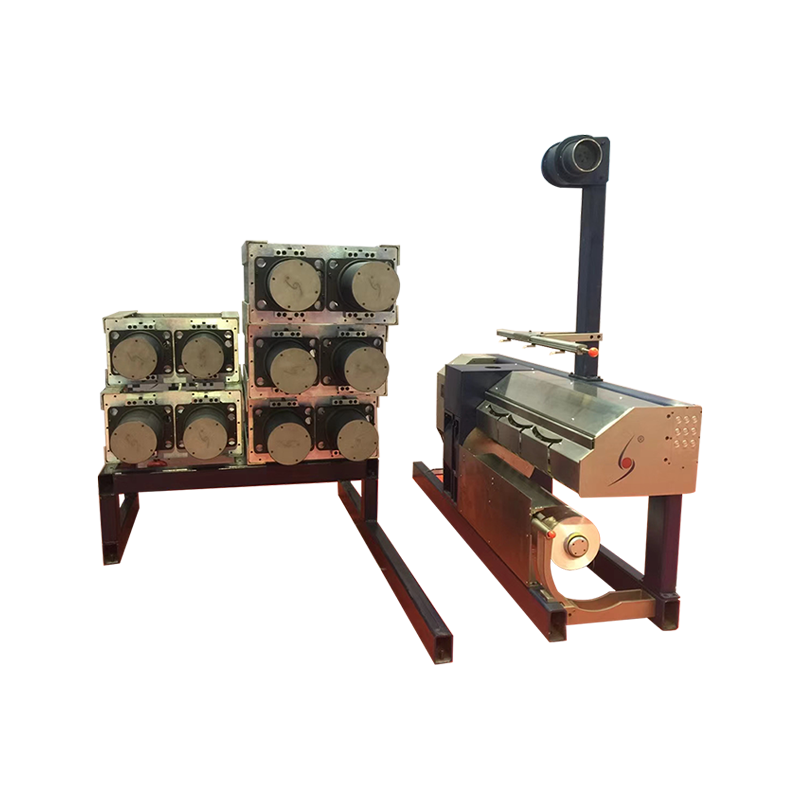 Industriële spinproductielijn voor filamentgarens met een hoge sterktegraad Deze lijn is ontworpen voor garens met een hoge sterktegraad en lage krimp die worden gebruikt in touwen, bandenkoord en gecoate stoffen en ondersteunt denierbereiken van 500 tot 3.000 . Het benadrukt de breuksterkte en de consistentie van de rek ten opzichte van de ruwe doorvoer. Bekijk Product →
| Functie | POY-lijn | FDY-lijn | HOY-lijn | Industrieel garen |
|---|---|---|---|---|
| Primair polymeer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Opnamesnelheid | 2.800–3.300 m/min | 3.000–4.000 m/min | 4.500–6.000 m/min | 500–2.500 m/min |
| Gloeidraadstatus | Gedeeltelijk georiënteerd | Volledig getekend | Hoog georiënteerd | Hoge vasthoudendheid |
| Typische ontkenning | 50–300 d | 30–300 d | 50–300 d | 500–3.000 d |
| Stroomafwaarts gebruik | Textuur | Weven, breien | Textuur, weaving | Touw, koord, singelband |
De grondstof geeft de lijn sterk vorm. PET, PA en PP hebben elk verschillende smeltviscositeiten, trekgedrag en afschrikvereisten. Een lijn die is ontworpen voor PET kan PA verwerken, maar niet met dezelfde doorvoer of kwaliteit. Wanneer een leverancier zegt dat een lijn PET, PA, PP of andere grondstoffen gebruikt, verduidelijk dan de verwachte overgangstijd en het kwaliteitsverlies tijdens de omschakeling. Dat antwoord is vaak het nuttigste onderdeel van een evaluatie.
Na het beperken van het lijntype richt de evaluatie zich op de configuratie van de apparatuur en het vermogen van de fabriek om deze te ondersteunen. Hier is een praktische volgorde van beoordeling.
Tolerantie voor temperatuurregeling is een praktisch voorbeeld. Een hete godet die op het instelpunt 2 °C afwijkt, kan meetbare denier- en taaiheidsvariaties over het filament produceren, vooral op FDY- en industriële lijnen. Een leverancier die gekalibreerde instrumenten gebruikt en reserveonderdelen voor elke hete godet bij elkaar houdt, verkleint dat risico. Hetzelfde geldt voor de wikkelaar: een schakelvork die de pakketwisseling niet binnen enkele tienden van een milliseconde kan tegenhouden, zorgt voor afgebroken uiteinden en pakketten van slechte kwaliteit. Dit is de reden waarom veel producenten blijven upgradeprogramma's voor apparatuur in hun jaarlijkse begroting.
De kwaliteit van een draaiende productielijn hangt meer van een aantal componenten af dan van andere. Deze verdienen een zorgvuldige inspectie tijdens de inbedrijfstelling en na elke revisie.
| Onderdeel | Wat te verifiëren | Impact indien buiten tolerantie |
|---|---|---|
| Spindop plaat | Gatendiameter, aantal gaten, patroon, oppervlakteafwerking | Deniervariatie, gebroken filamenten, veelvuldig schoonmaken |
| Hete godet | Uniformiteit van de oppervlaktetemperatuur, dynamisch evenwicht, oppervlaktecoating | Ongelijkmatige tekening, garenbreuken, hittestrepen |
| Scheidingsrol | Gladheid van het oppervlak, lagerspeling, concentriciteit | Schommelingen in de garenspanning, oppervlaktedefecten |
| Opwinder spanningsblok | Spankracht, slijtagepatroon, geleidingsoppervlak | Variatie in pakketdichtheid, vormingsdefecten |
| Schakel vork | Vorksymmetrie, slijtage van geleidingsvlakken, veerkracht | Omschakeling mislukt, gebroken uiteinden bij doff |
Voor roterende componenten zoals de hete godet en de wikkelaar is dynamische balancering net zo belangrijk als de oppervlaktekwaliteit. Een ongebalanceerde godet introduceert trillingen die worden overgebracht naar de filamenten en het machineframe, wat leidt tot lagerslijtage en inconsistent garen. Een fabrikant met eigen dynamische balanceerapparatuur kan de volledige roterende montage certificeren, niet slechts één onderdeel.
De bedrijfskosten van een draaiende productielijn worden bepaald door de onderhoudsvraag, het energieverbruik en hoe lang de lijn kan draaien tussen onderhoudsintervallen. Oudere lijnen hebben vaak een lagere initiële prijs, maar hogere thermische verliezen, vaker vervangen van lagers en langere stilstandtijden voor het reinigen van de spindop. Nieuwere lijnen met een verbeterd quench-ontwerp en betere isolatie verminderen de energie per kilogram, maar introduceren ook componenten waarvoor leveranciers een snelle levering van onderdelen vereisen.
Een praktische aanpak is om het onderhoudsplan vanaf dag één in de aankoop in te bouwen. Vraag naar een aanbevolen reserveonderdelenset, een schema voor het vervangen van lagers en de verwachte levensduur van de opwindgeleiders. Vergelijk deze cijfers vervolgens met uw huidige onderhoudskosten per ton. Als een nieuwe lijn het energieverbruik met 15% en het onderhoud met 20% per ton vermindert, kan de terugverdientijd korter zijn dan een groter aanvankelijk prijsverschil doet vermoeden.
Upgradebaarheid is een andere dimensie. Wanneer de garenspecificaties veranderen, kan een modulaire lijn worden bijgewerkt met een nieuw spinpakket, een andere afschrikkamer of een nieuwe wikkelaar. Deze flexibiliteit verlengt de levensduur van de investering. Voor eigenaren van bestaande apparatuur is het upgraden van huidige machines vaak sneller dan het helemaal opnieuw in gebruik nemen van een nieuwe lijn, omdat de funderingen, voorzieningen en training van operators al aanwezig zijn.
Elke aanbieding voor een draaiende productielijn moet worden afgewogen tegen vier antwoorden. Welk filament produceert het met de vereiste snelheid? Wat kost het om te draaien per ton? Hoe lang duurt het voordat een stabiele output wordt bereikt? Wat gebeurt er als een belangrijk onderdeel faalt? Het eerste antwoord bepaalt de productfit, het tweede bepaalt de marge, het derde bepaalt de cashflow en het vierde bepaalt het risico.
Pilottests op een flexibele spinlijn kunnen veel van deze vragen oplossen voordat een volledige investering nodig is. Met een proeflijn kunt u een nieuw garen uitproberen, het polymeer verifiëren en het spinpakket evalueren voordat u aan een volledige productielijn begint. Dit is een van de meest praktische manieren om het risico bij de aanschaf van kapitaalgoederen te verlagen.
Voor teams die bestaande wagenparken beheren, is het belangrijk om een leverancier te selecteren die zowel componenten produceert als service biedt. De combinatie van CNC-bewerking voor precisieonderdelen, dynamisch balanceren voor roterende componenten en een reparatiewerkplaats die hete godets en wikkelaars kan herbouwen, verandert een vervangingsbehoefte in een korte, geplande stilstand in plaats van een ongeplande stilstand.


ADRES: Nr.1298, Zhouan Road, district voor economische en technologische ontwikkeling, Jiaxing City, provincie Zhejiang
TELEFOON: +86 19057031687
TEL: 86-0573-83777752
E-MAIL: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Alle rechten voorbehouden.. Fabrikanten van belangrijke onderdelen voor spinmachines